
Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-18 Herkunft:Powered


Die Wahl des richtigen Gehäusematerials für Kfz-Relais ist entscheidend für die Gewährleistung einer zuverlässigen Leistung unter verschiedenen Betriebsbedingungen. Materialien wie glasfaserverstärktes PPS , , PBT und PA66 werden häufig für Kfz-Relaisgehäuse in Betracht gezogen, da sie unterschiedliche Grade an Hitzebeständigkeit, elektrischer Isolierung, mechanischer Festigkeit und Dimensionsstabilität bieten.
Für Hersteller von Kfz-Relais umfasst die Auswahl des richtigen Materials mehr als nur den Vergleich grundlegender Eigenschaften. Betriebstemperatur, Belastung durch Automobilflüssigkeiten, elektrische Sicherheitsanforderungen und Spritzgussleistung müssen alle berücksichtigt werden, um sicherzustellen, dass das Gehäuse den Anforderungen seiner beabsichtigten Anwendung entspricht.
In diesem Leitfaden werden die technischen Kunststoffe aufgeschlüsselt, die den modernen Automobilumgebungen standhalten können. Wir bieten einen technischen Rahmen zur Bewertung der thermischen Stabilität, Maßhaltigkeit, Designoptimierung und Herstellungsfähigkeit, um eine zuverlässige Komponentenspezifikation sicherzustellen.
Thermische und elektrische Grundlagen: Materialien für Kfz-Relaisgehäuse müssen die Temperatur-, elektrischen Isolierungs- und Flammschutzanforderungen ihrer vorgesehenen Anwendungen erfüllen. Temperaturbewertungen für den Dauereinsatz und Flammenklassifizierungen nach UL 94 sollten anhand der Betriebsbedingungen und der geltenden Automobil-OEM-Spezifikationen bewertet werden.
Der Hochleistungsstandard: PPS GF (Polyphenylensulfid mit Glasfaser) bleibt aufgrund seiner nahezu Null-Feuchtigkeitsaufnahme und außergewöhnlichen Dimensionsstabilität die optimale Wahl für Hochspannungs- und Hochtemperaturzonen.
Kosten-Leistungs-Alternativen: PBT GF bietet eine gut verarbeitbare, kostengünstige Alternative für in der Kabine oder im Kofferraum montierte Relais mit niedrigeren Temperaturen.
Herstellungsrealitäten: Die Auswahl von hochglasgefüllten Polymeren erfordert spezielle Werkzeugüberlegungen und strenge Designrichtlinien, um den Formverschleiß zu verringern und anisotrope Schrumpfung (Verzug) zu kontrollieren.
Inhaltsverzeichnis
Moderne Fahrzeugverpackungen zwingen elektronische Komponenten in immer engere Räume. Dadurch wird der natürliche Luftstrom drastisch reduziert und die Umgebungstemperatur erhöht. Die Definition der erforderlichen Wärmeformbeständigkeitstemperatur (HDT) dient als primärer Filter für die Materialauswahl. Relais, die direkt im Motorraum montiert oder in Wechselrichtermodule von Elektrofahrzeugen integriert sind, unterliegen regelmäßig Umgebungstemperaturen von über 125 °C. An örtlich begrenzten heißen Stellen steigt die Temperatur viel höher und erreicht bei hohen Belastungszyklen oft 150 °C. In diesen Zonen muss das ausgewählte Polymer einer Erweichung unter mechanischer Belastung standhalten, um die strukturelle Integrität des Gehäuses aufrechtzuerhalten.
Sie müssen die Auswirkungen thermischer Zyklen auf den Polymerabbau über eine standardmäßige Automobillebensdauer von 15 Jahren analysieren. Ständige Einwirkung extremer Hitze beschleunigt die Oxidation und zersetzt Polymerketten, was zu Versprödung führt. Das Material bietet Wärmeisolierung, um interne Kupferspulen und empfindliche Kontaktmechanismen vor externen Wärmequellen zu schützen. Gleichzeitig muss es die schnellen Temperaturschwankungen im täglichen Fahrbetrieb ohne Mikrorisse überstehen. Bei minderwertigen Kunststoffen kommt es häufig zu Ausfällen, bei denen ein thermischer Schock dazu führt, dass das Gehäuse entlang der Schweißnähte reißt und die internen Relaiskomponenten Feuchtigkeit und Schmutz ausgesetzt werden.
Eine weitere thermische Herausforderung stellt die Ausgasung dar. Bei hohen Temperaturen setzen bestimmte Kunststoffe flüchtige organische Verbindungen (VOCs) frei. Diese Gase können an den Relaiskontakten kondensieren, was zu einem erhöhten Kontaktwiderstand, Lichtbogenbildung und schließlich zu einer Mikroverschweißung der Kontakte führt. Die Auswahl eines Basisharzes mit geringen Ausgasungseigenschaften bei erhöhten Temperaturen verhindert diesen versteckten Fehlermodus.
Der Übergang zu 400-V- und 800-V-Elektrofahrzeugarchitekturen stellt eine starke Belastung für die Isoliereigenschaften von Kunststoffgehäusen dar. Durch die Festlegung grundlegender CTI-Anforderungen (Comparative Tracking Index) wird die Bildung von Lichtbögen verhindert. CTI misst den Widerstand eines Materials gegen Kriechstrom auf der Oberfläche unter Spannung, wenn es leitfähigen Verunreinigungen wie Feuchtigkeit oder Streusalz ausgesetzt ist. Hochspannungsanwendungen erfordern Materialien mit hohen CTI-Werten, um die Bildung von Karbonpfaden auf der Kunststoffoberfläche zu verhindern. Eine verkohlte Strecke führt unweigerlich zu Kurzschlüssen und thermischem Durchgehen.
Durch die Bewertung des Volumenwiderstands und der Dielektrizitätskonstante bei unterschiedlichen Luftfeuchtigkeitsniveaus wird sichergestellt, dass das Gehäuse unabhängig von der Betriebsumgebung eine gleichbleibende Leistung erbringt. Einige Polymere weisen eine hervorragende Trockendurchschlagsfestigkeit auf, erleiden jedoch starke Leistungseinbußen, wenn sie hoher Luftfeuchtigkeit ausgesetzt werden. Der ausgewählte technische Kunststoff behält seine isolierende Barriere bei, um Stromlecks zu verhindern. Dadurch wird sichergestellt, dass das Relais über Millionen von Schaltzyklen effizient und sicher arbeitet.
Die Prüfung der dielektrischen Durchschlagspannung (oft in kV/mm gemessen) bestimmt die minimal zulässige Wandstärke zwischen stromführenden Leitern und der Außenumgebung. Für Hochspannungsschütze müssen Ingenieure Materialien spezifizieren, die relativ dünne Wände ermöglichen, ohne die dielektrische Barriere zu beeinträchtigen und dabei das Gesamtgewicht und die Stellfläche der Komponenten innerhalb der Platzbeschränkungen zu halten.
In Automobilumgebungen sind Komponenten aggressiven Chemikalien ausgesetzt. Die Beurteilung der Beständigkeit des Materials gegenüber Fahrzeugflüssigkeiten ist nicht verhandelbar. Sie müssen die Kompatibilität mit Bremsflüssigkeit, synthetischem Motoröl, Getriebeöl, Batteriesäure und Kühlmitteln auf Glykolbasis testen. Durch chemische Angriffe quellen bestimmte Kunststoffe auf, erweichen oder lösen sich auf. Dadurch wird das Schutzgehäuse beeinträchtigt und die interne Elektronik den Elementen ausgesetzt.
Durch die Festlegung akzeptabler Toleranzen für Kriechen und Spannungsrelaxation wird sichergestellt, dass das Gehäuse über einen längeren Zeitraum hermetisch dicht bleibt. Bei Relais werden häufig Schnappbaugruppen, Einpressstifte oder komprimierte Elastomerdichtungen verwendet. Wenn der Kunststoff bei dauerhafter mechanischer Belastung nachgibt (Kriechen), lässt die Klemmkraft nach. Diese Entspannung beeinträchtigt die Umweltabdichtung und ermöglicht das Eindringen von Feuchtigkeit und Staub. Eine hohe Dimensionsstabilität gewährleistet, dass das Formteil auch im jahrzehntelangen Einsatz seine exakte Geometrie ab dem Tag behält, an dem es die Spritzgießmaschine verlässt.
Die Feuchtigkeitsaufnahme wirkt sich direkt auf die Dimensionsstabilität aus. Hygroskopische Materialien quellen auf, wenn sie Wasser aus der Atmosphäre aufnehmen. Diese Schwellung verändert die genauen Abstände zwischen den Anschlussstiften, was das Einsetzen der Leiterplatte erschwert oder Spannungsbrüche in den Lötstellen verursacht. Durch die Auswahl von Materialien mit geringer oder keiner Feuchtigkeitsaufnahme wird diese Variable vollständig eliminiert.
Motorräume und am Fahrgestell montierte Anschlusskästen sind ständigen hochfrequenten Vibrationen und mechanischen Stößen ausgesetzt. Die Bewertung der Fähigkeit des Polymers, diesen dynamischen Belastungen ohne Mikrorisse standzuhalten, bestimmt die langfristige Zuverlässigkeit. Der Kunststoff verfügt über ausreichende Zähigkeit, um Aufprallenergie zu absorbieren und gleichzeitig über genügend Steifigkeit zu verfügen, um die internen Anschlüsse fest an Ort und Stelle zu halten.
Vibrationsbedingte Ermüdungsausfälle beginnen häufig bei Spannungskonzentrationen, wie z. B. scharfen Innenecken oder Bindenähten, die während des Formprozesses entstehen. Die Auswahl eines mit geeigneten Glasfaseranteilen verstärkten Basisharzes erhöht die Zugfestigkeit und Ermüdungsfestigkeit. Diese Verstärkung stellt sicher, dass das Gehäuse bei den Resonanzfrequenzen, die von Verbrennungsmotoren oder unebenen Straßenoberflächen erzeugt werden, nicht bricht.
Die Klemmenhaltekraft hängt stark von den mechanischen Eigenschaften des Gehäuses ab. Der Kunststoff muss die Metallklemmen fest genug umschließen, um zu verhindern, dass sie sich beim Anschließen des Kabelbaums oder bei starken Vibrationen lösen. Wenn sich das Material rund um die Anschlussbasis entspannt oder bricht, wird die elektrische Verbindung unterbrochen, was zu einem Systemausfall führt.
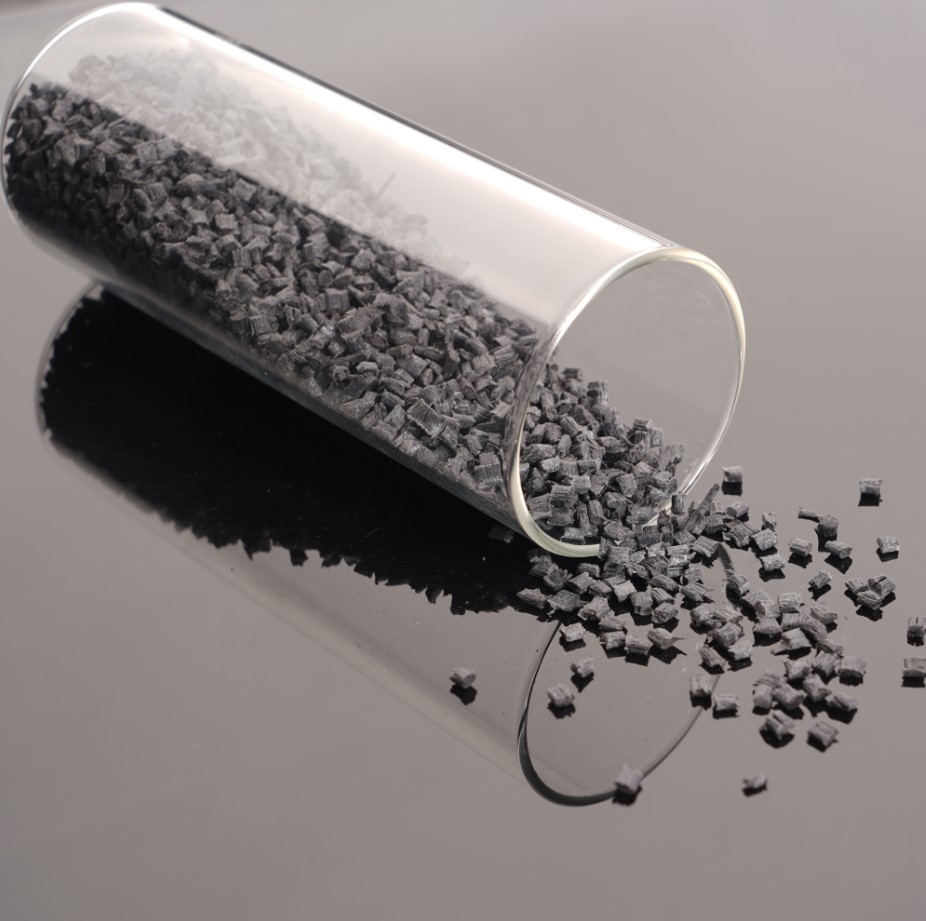
Wenn Betriebsumgebungen die Grenzen herkömmlicher Kunststoffe überschreiten, bietet PPS GF die endgültige technische Lösung. PPS GF bietet eine hervorragende Hitzebeständigkeit, chemische Stabilität und Dimensionsleistung und eignet sich daher für anspruchsvolle elektrische Anwendungen im Automobilbereich. Seine Beständigkeit gegenüber vielen Automobilflüssigkeiten und Industriechemikalien macht es zu einer guten Wahl für Relaisgehäuse, die hohen Temperaturen ausgesetzt sind. Abhängig von der spezifischen Qualität und Formulierung kann PPS auch eine inhärente Flammwidrigkeit bieten und die Anforderungen von UL 94 V-0 erfüllen. Die tatsächliche Wärmeformbeständigkeit und Flammenfestigkeit sollten anhand des technischen Datenblatts des Herstellers bestätigt werden.
Motorraumrelais, Hochspannungsschütze für Elektrofahrzeuge und Getriebesteuermodule stellen die Hauptanwendungen für dieses fortschrittliche Polymer dar. Umgebungen, in denen absolute Formstabilität erforderlich ist, profitieren enorm von der nahezu Null-Feuchtigkeitsaufnahmerate. Aus diesem Material geformte Teile haben extrem enge Toleranzen. Komplexe Innengeometrien und Dichtungsschnittstellen bleiben unabhängig von der Umgebungsfeuchtigkeit oder der direkten Flüssigkeitseinwirkung vollkommen intakt.
PPS GF kann für Komponenten in Betracht gezogen werden, die in der Nähe von Motorbaugruppen oder in Getriebesystemen installiert werden, wo hohe Temperaturen und die Einwirkung von Fahrzeugflüssigkeiten wichtige Designaspekte darstellen. Seine Eignung für den langfristigen Kontakt mit Automatikgetriebeöl sollte durch sortenspezifische Daten zur chemischen Beständigkeit und Anwendungstests überprüft werden.
For applications that do not demand extreme high-temperature survival, glass-filled PBT serves as the automotive industry"s standard workhorse. Sein Leistungsprofil zeichnet sich durch hervorragende elektrische Eigenschaften, hohe Durchschlagsfestigkeit und robuste Beständigkeit gegenüber gängigen Automobilchemikalien aus. From a manufacturing perspective, PBT offers rapid crystallization rates. This translates to exceptionally fast injection molding cycle times and high production throughput.
Stromverteilerkästen, in der Kabine montierte Relais und standardmäßige 12-V-/48-V-Automobilsysteme nutzen PBT in großem Umfang. Im Innenraum und im Kofferraum kommt es selten zu aggressiven Wärmespitzen unter der Motorhaube. PBT bietet ein hochoptimiertes Gleichgewicht zwischen mechanischer Steifigkeit und Fertigungseffizienz. It fills thin-walled mold cavities easily, allowing for intricate housing designs while keeping raw material and processing expenses manageable.
PBT erfordert spezielle flammhemmende Additive, um die UL 94 V-0-Standards zu erfüllen. Sie müssen sicherstellen, dass die ausgewählte Sorte ein stabiles flammhemmendes Paket verwendet, das im Laufe der Zeit nicht an die Oberfläche wandert, was Ultraschallschweiß- oder Klebeverbindungsprozesse beeinträchtigen könnte.
Glasfaserverstärktes Polyamid 66 bietet hervorragende mechanische Festigkeit, Schlagfestigkeit und Zähigkeit. Sein Leistungsprofil macht es äußerst widerstandsfähig gegen Verschleiß und dynamische Ermüdung. PA66 ist von Natur aus hygroskopisch, d. h. es nimmt Feuchtigkeit aus der umgebenden Atmosphäre auf. Diese Feuchtigkeit wirkt als Weichmacher und erhöht die Schlagzähigkeit des Materials, führt aber gleichzeitig zu Dimensionsquellungen und einem messbaren Abfall der Zugfestigkeit und dielektrischen Leistung.
Strukturell anspruchsvolle Gehäuse in streng trockenen Zonen oder umgebungsgeschützte Module profitieren von PA66. Wenn Sie Nylon für Elektrogehäuse spezifizieren, müssen Sie hydrolytisch stabilisierte Qualitäten verwenden und Maßänderungen während der Entwurfsphase berücksichtigen. Wenn das Relais auf einer präzisen Presspassung der Anschlussklemmen basiert, lockert die feuchtigkeitsbedingte Ausdehnung von PA66 mit der Zeit die Verbindungen, wodurch es für nicht abgedichtete Umgebungen mit hoher Luftfeuchtigkeit weniger geeignet ist.
PA66 wird häufig in Relais für schwere Nutzfahrzeuge eingesetzt, bei denen Schlagfestigkeit Vorrang vor absoluter Dimensionsstabilität hat, vorausgesetzt, die internen Komponenten sind vollständig vergossen, um das Eindringen von Feuchtigkeit zu verhindern.
PP (Polypropylen) und ABS bieten Vorteile hinsichtlich Materialkosten, Schlagfestigkeit und Verarbeitungsflexibilität. Allerdings bieten Standardqualitäten möglicherweise nicht die Hitzebeständigkeit, Flammwidrigkeit oder elektrische Leistung, die für anspruchsvolle Kfz-Relaisanwendungen erforderlich sind. Ihre Eignung hängt von der jeweiligen Sorte, der Betriebstemperatur und den Anforderungen an die elektrische Sicherheit ab. Für Hochtemperatur- oder Hochspannungs-Relaisgehäuse sind technische Kunststoffe wie PPS GF, PBT GF und PA66 GF im Allgemeinen geeignetere Kandidaten.
Die Optimierung der physikalischen Geometrie des Relaisgehäuses hat direkten Einfluss auf den Gusserfolg und die Feldleistung. Das ausgewogene dünnwandige Design zur Gewichtsreduzierung mit strategischen Strukturrippen sorgt für Steifigkeit und verhindert Verformungen bei thermischer Belastung. Eine zu hohe Wandstärke erhöht den Materialverbrauch, verlängert die Abkühlzeiten und erhöht das Risiko von inneren Hohlräumen und Einfallstellen. Zu dünne Wände füllen sich beim Einspritzen nicht richtig oder es fehlt die erforderliche dielektrische Barrieredicke.
Sie sollten nach Möglichkeit eine gleichmäßige Nennwandstärke beibehalten, um eine gleichmäßige Kühlung zu fördern und innere Eigenspannungen zu minimieren. Beim Hinzufügen von Strukturrippen zur Verstärkung von Montagepunkten oder Steckerabdeckungen sollte die Dicke der Rippenbasis im Allgemeinen 60 % der Dicke der Schnittwand nicht überschreiten. Dieses Verhältnis verhindert die Bildung kosmetischer und struktureller Einfallstellen auf der gegenüberliegenden Oberfläche und gewährleistet so eine flache, vorhersehbare Passfläche für die Montage.
Bei stark glasgefüllten Materialien führen abrupte Änderungen der Wandstärke dazu, dass die Glasfasern taumeln und sich ansammeln, was zu Schwachstellen und unvorhersehbarem Schrumpfen führt. Glatte Übergänge und großzügige Radien an allen Innenecken ermöglichen einen besseren Schmelzfluss und eine bessere Faserausrichtung.
Der Schutz interner Relaismechanismen vor dem Eindringen von Staub, Wasser und Chemikalien erfordert eine präzise Konstruktion der Gehäuselippe und der Passflächen. Moderne Automobilstandards fordern häufig die Schutzart IP67 oder IP69K. Um dieses Schutzniveau zu erreichen, müssen Form-In-Place (FIP)-Dichtungen, flüssige Vergussmassen oder Ultraschallschweißverfahren direkt in das Kunststoffdesign integriert werden.
Bei FIP-Dichtungen verfügt das Gehäuse über eine durchgehende, präzise dimensionierte Nut, die eine ausreichende Oberfläche für die Haftung und Kompression der Dichtung bietet. Bei der Verwendung von Vergussmassen zum Einkapseln des Relaissockels weist das Kunststoffmaterial eine starke chemische Kompatibilität und Oberflächenenergie auf, um sicherzustellen, dass das Vergussmaterial sicher haftet, ohne dass es bei der Wärmeausdehnung zu einer Delaminierung kommt. Beim Ultraschallschweißen nutzt das Verbindungsdesign einen speziellen Energiedirektor, der auf die spezifischen Schmelzeigenschaften des ausgewählten Polymers zugeschnitten ist, um eine hermetische Abdichtung zu gewährleisten.
Bei der Konstruktion für das Ultraschallschweißen mit teilkristallinen Materialien wie PBT oder PPS erbringen Scherverbindungen oft eine bessere Leistung als Standard-Energierichtungsgeber. Das Design der Scherverbindung sorgt für den schnellen Übergang von der festen zur Schmelzphase und sorgt so für eine stärkere und zuverlässigere Schweißung unter Bedingungen hoher Vibration.
Um ein stark glashaltiges Teil erfolgreich und ohne Beschädigung aus einem Stahlformhohlraum zu entfernen, ist eine sorgfältige Beachtung der Entformungsschrägen und der Auswurfmechanik erforderlich. Durch die Angabe geeigneter Entformungsschrägen wird ein Abrieb verhindert, die Auswurfkraft verringert und ein reibungsloses Entfernen aus dem Werkzeug gewährleistet. Glasfasern erhöhen die Reibung zwischen dem schrumpfenden Kunststoff und dem Stahlkern, wodurch das Auswerfen grundsätzlich schwieriger wird als bei ungefüllten Harzen.
Eine Standardregel schreibt für glasfaserverstärkte technische Kunststoffe eine Formschräge von mindestens 1 bis 1,5 Grad pro Seite vor. Tiefere Zeichnungen oder strukturierte Oberflächen erfordern deutlich mehr Formschräge. Die Platzierung der Auswerferstifte verteilt die Kraft gleichmäßig über das Gehäuse und zielt auf strukturelle Schnittpunkte statt auf dünne, nicht unterstützte Wände. Ein zu starker Druck auf einen dünnen Abschnitt beim Auswerfen, während der Kunststoff noch heiß ist, führt zu bleibender Verformung oder Weißbruch und macht das Gehäuse unbrauchbar.
Bei zylindrischen Relaisgehäusen empfehlen wir die Verwendung von Abstreifplatten oder Auswerferhülsen anstelle von Standard-Auswerferstiften. Dieser Ansatz übt einen gleichmäßigen Druck über den gesamten Umfang des Teils aus, wodurch lokalisierte Spannungspunkte beseitigt und Verformungen beim Entformen verhindert werden.
Die Auswahl des optimalen Polymers erfordert einen umfassenden Rahmen zur Berechnung der Gesamtteilkosten, der weit über den Preis pro Kilogramm Rohharz hinausgeht. Sie bewerten den Rohstoffpreis anhand der Einspritzzykluszeit und der Werkzeuglebensdauer. Ein billigeres Harz, das längere Abkühlzeiten erfordert oder einen schnellen Formenverschleiß verursacht, führt zu höheren Endkosten der Komponente.
In Bereichen mit hohem Ausfallrisiko ist es notwendig, die Prämie von Hochleistungsharzen im Vergleich zu langfristigen Garantieeinsparungen zu analysieren. Fortschrittliche Materialien sind mit höheren Vorlaufkosten verbunden, aber ihr Einsatz in Umgebungen unter der Motorhaube eliminiert das Risiko einer thermischen Verformung und eines daraus resultierenden Stromausfalls. Die finanziellen Auswirkungen eines Rückrufs eines einzelnen Fahrzeugs aufgrund eines geschmolzenen Relaisgehäuses übertreffen die zusätzlichen Kosten, die für die Spezifikation eines hochwertigen technischen Kunststoffs von Anfang an anfallen.
Auch die Materialdichte spielt bei der Kostenberechnung eine Rolle. Ein Material mit einem geringeren spezifischen Gewicht ergibt mehr Teile pro Kilogramm. Wenn Sie zwei Harze vergleichen, müssen Sie die volumetrischen Kosten und nicht nur die gewichtsbasierten Kosten berechnen, um ein genaues Bild der Materialökonomie zu erhalten.
Theoretische Materialeigenschaften spielen nur dann eine Rolle, wenn das Polymer zuverlässig hergestellt werden kann. Das Verständnis der Schmelzflusseigenschaften bestimmt die Werkzeugkonstruktion. Aufgrund seiner geringeren Schmelzviskosität übertrifft PBT im Allgemeinen höher erhitzende Alternativen beim Füllen dünnwandiger, komplexer Gehäusegeometrien. Dies ermöglicht komplizierte interne Anschlussteiler und Einrastfunktionen, ohne dass übermäßige Einspritzdrücke erforderlich sind, die zerbrechliche Formkerne beschädigen könnten.
Die Beherrschung der Risiken der Flash-Erzeugung stellt bei bestimmten Hochleistungspolymeren eine bekannte Herausforderung dar. Aufgrund ihrer hochkristallinen Beschaffenheit und der niedrigen Schmelzviskosität bei Verarbeitungstemperaturen fließt das Material leicht in mikroskopisch kleine Lücken zwischen den Formplatten. Um dieser Tendenz entgegenzuwirken, sind außergewöhnlich enge Werkzeugtoleranzen, robuste Formschließkräfte und möglicherweise sekundäre Entgratungsvorgänge erforderlich. Sie berücksichtigen diese Anforderungen in der Fertigungsstrategie.
Beim Formen dieser Materialien ist die Entlüftung von entscheidender Bedeutung. Eine unzureichende Entlüftung führt zu Lufteinschlüssen, die komprimiert und überhitzt werden, was zu Dieselverbrennungen auf der Teileoberfläche führt. Die richtige Entlüftungstiefe muss auf der Grundlage der spezifischen Viskosität des Harzes berechnet werden, damit Luft entweichen kann, ohne dass der Kunststoff ausbrennt.
Automobilhersteller verlangen, dass elektrische Komponenten und deren Materialien vor der Produktionsfreigabe anwendungsspezifische Qualifikations- und Zuverlässigkeitsanforderungen erfüllen. Während AEC-Q200 zur Qualifizierung passiver elektronischer Komponenten verwendet wird, sollten Relaisgehäuse aus Kunststoff anhand relevanter Materialspezifikationen und OEM-Anforderungen bewertet werden. Abhängig von der Anwendung kann die Validierung Temperaturwechsel-, Feuchtigkeitseinwirkungs-, Vibrations-, Flammschutz- und elektrische Isolationstests umfassen.
Eine weitere Hürde stellt die Bewältigung der RoHS-Konformität und der UL 94 V-0-Entflammbarkeitszertifizierungen dar, ohne auf eingeschränkte halogenierte Flammschutzmittel angewiesen zu sein. Moderne Umweltvorschriften beschränken die Verwendung bestimmter chemischer Zusatzstoffe. Durch die Auswahl von Basisharzen, die über eine inhärente Flammwidrigkeit verfügen oder fortschrittliche, nichthalogenierte Flammschutzpakete verwenden, wird die Einhaltung globaler Vorschriften gewährleistet und gleichzeitig die erforderlichen Sicherheitsmargen gegen elektrische Brände eingehalten.
Materialrückverfolgbarkeit und Chargenkontrolle sind obligatorisch. Sie müssen sicherstellen, dass der Materiallieferant für jede Charge umfassende Analysezertifikate (CoA) vorlegt, die bestätigen, dass das Harz genau den Spezifikationen entspricht, die für die Automobilhomologation erforderlich sind.
Materialkategorie | Wärmeformbeständigkeitstemperatur (HDT) | Feuchtigkeitsaufnahme | Spannungsfestigkeit | Ideale Automobilanwendung |
|---|---|---|---|---|
PPS GF (glasgefüllt) | > 260°C | Nahe Null (<0,02 %) | Ausgezeichnet / Hoher CTI | Motorraum, EV-Hochspannungsschütze, Getriebemodule. |
PBT GF (glasgefüllt) | ~ 210°C | Niedrig (<0,1 %) | Exzellent | Kabinenrelais, Stromverteilerkästen, Standard-12-V-Systeme. |
PA66 GF (glasgefüllt) | ~ 250°C | Hoch (bis zu 2,5 % bei 50 % relativer Luftfeuchtigkeit) | Gut (Tropft mit Feuchtigkeit) | Strukturell anspruchsvolle Trockenzonengehäuse oder vollständig vergossene Module. |
Materialkategorie | Typische Schmelztemperatur | Typische Formtemperatur | Schrumpfrate (Fließrichtung) | Herausforderung beim Primärformen |
|---|---|---|---|---|
PPS GF | 315°C - 345°C | 135°C - 150°C | 0,2 % – 0,5 % | Flash-Erzeugung aufgrund niedriger Viskosität; erfordert Heißöl-Formerwärmung. |
PBT GF | 250°C - 270°C | 60°C - 80°C | 0,3 % – 0,8 % | Verzug in flachen Abschnitten; erfordert eine sorgfältige Anschnittplatzierung. |
PA66 GF | 280°C - 300°C | 80°C - 100°C | 0,4 % - 0,9 % | Feuchtigkeitskontrolle vor dem Formen; erfordert strenge Trocknungsprotokolle. |
Der Zusatz von Glasfasern verbessert die mechanische Steifigkeit und die Hochtemperaturleistung drastisch, bringt jedoch erhebliche Herstellungsherausforderungen mit sich. Das Hauptrisiko besteht in der anisotropen Schrumpfung. Beim Spritzgießen richten sich die Glasfasern parallel zur Fließrichtung der Schmelze aus. Beim Abkühlen des Bauteils schrumpft der Kunststoff in Richtung der Faserausrichtung deutlich weniger als in Querrichtung. Diese unterschiedliche Schrumpfung führt dazu, dass sich flache Oberflächen verbiegen und verdrehen, was zu verzogenen Gehäusen führt, die die Dichtungs- und Montagetoleranzen der FIP-Dichtung beeinträchtigen.
Zur Schadensbegrenzung ist vor dem Schneiden von Stahl eine erweiterte Formflussanalyse erforderlich. Sie optimieren die Angusspositionen, um die Faserausrichtung zu kontrollieren und sicherzustellen, dass kritische Dichtungsflächen flach bleiben. Durch die Verwendung von Mineral-/Glas-Hybridfüllstoffen wird die Schrumpfung isotropisiert. Durch die Mischung kugelförmiger mineralischer Füllstoffe mit linearen Glasfasern wird die gleichmäßige Ausrichtung gestört, was zu einer vorhersehbareren, gleichmäßigeren Abkühlphase und deutlich flacheren Teilen führt.
Wir implementieren Mehrpunkt-Gating-Strategien für große Relaiskästen. Indem wir das Material an mehreren Stellen gleichzeitig einspritzen, unterbrechen wir die langen Fließlängen und ordnen die Faserorientierung in der Mitte des Teils zufällig an, wodurch der Gesamtverzug drastisch reduziert wird.
Die Massenproduktion von Automobilkomponenten erfordert langlebige Spritzgussformen. Das mit Hochleistungs-Relaisgehäusen verbundene Risiko besteht darin, dass ein hoher Glasfasergehalt (typischerweise 30–40 % GF) zu einem schnellen Abrieb des Formhohlraums führt. Während die abrasive Schmelze mit hoher Geschwindigkeit über scharfe Ecken und durch enge Anschnitte fließt, erodiert sie den Stahl. Dieser Verschleiß führt zu Gratbildung, Verlust der Maßhaltigkeit und einer verschlechterten Oberflächengüte.
Schadensbegrenzungsstrategien konzentrieren sich auf ein robustes Werkzeugdesign. Die Angabe gehärteter Werkzeugstähle wie H13 oder hochentwickelter pulvermetallurgischer Stähle ist für Großserienproduktionen obligatorisch. Das Aufbringen spezieller Oberflächenbeschichtungen wie Titannitrid (TiN) oder diamantähnlicher Kohlenstoff (DLC) auf stark beanspruchte Bereiche verlängert die Lebensdauer der Form erheblich und sorgt für die Aufrechterhaltung der Präzision, die für Elektrogehäuse mit engen Toleranzen erforderlich ist.
Es müssen regelmäßige vorbeugende Wartungspläne erstellt werden. Werkzeugingenieure prüfen alle 50.000 Schüsse die Tore und Entlüftungsöffnungen. Das frühzeitige Erkennen geringfügiger Abnutzungserscheinungen ermöglicht einfache Reparaturen durch Laserschweißen, anstatt einen kompletten Kernaustausch zu erfordern.
Bei der Verwendung von Polyamiden (Nylon) für Elektrogehäuse besteht das Risiko eines feuchtigkeitsbedingten dielektrischen Ausfalls. Der Einsatz von PA66 in Umgebungen mit hoher Luftfeuchtigkeit führt zu einem messbaren Rückgang der Durchschlagsfestigkeit und des spezifischen Durchgangswiderstands. Da die Polymermatrix Wasser absorbiert, fungiert die Feuchtigkeit als leitender Pfad und erhöht das Potenzial für elektrische Kriechströme, Stromlecks und eventuelle Kurzschlüsse auf der Gehäuseoberfläche.
Zur Schadensbegrenzung sind strenge Protokolle zur Umweltversiegelung erforderlich. Wenn aufgrund seiner mechanischen Robustheit PA66 verwendet werden muss, müssen die internen Relaiskomponenten durch umfassenden Verguss oder konforme Beschichtung geschützt werden. Die wirksamste Abhilfe ist der Übergang zu inhärent hydrophoben Materialien. Durch die Auswahl von Harzen mit einer Feuchtigkeitsaufnahme von nahezu Null werden die Schwankungen der Luftfeuchtigkeit vollständig eliminiert, wodurch unabhängig vom Betriebsklima eine gleichbleibende elektrische Isolierung gewährleistet wird.
Sie müssen auch den Trocknungsprozess vor dem Spritzgießen berücksichtigen. Wenn hygroskopische Materialien nicht gemäß den genauen Spezifikationen des Herstellers getrocknet werden (in der Regel unter 0,1 % Feuchtigkeitsgehalt), verwandelt sich das eingeschlossene Wasser im Zylinder in Dampf, was zu Spreizspuren auf der Teileoberfläche führt und die mechanischen Eigenschaften des geformten Gehäuses erheblich beeinträchtigt.
Um mit Ihrer Komponentenspezifikation voranzukommen und einen erfolgreichen Produktionsstart sicherzustellen, führen Sie die folgenden nächsten Schritte aus:
Initiieren Sie Formflusssimulationen mithilfe vorläufiger Materialdatenblätter, um potenzielle Verwerfungen zu identifizieren und Angusspositionen zu optimieren.
Fordern Sie physische Materialproben und Plattendaten an, um die Durchschlagsfestigkeit und chemische Beständigkeit anhand Ihrer spezifischen Anforderungen an Automobilflüssigkeiten zu überprüfen.
Entwickeln Sie Prototypenwerkzeuge, um physische Proben für Validierungstests zu formen.
Führen Sie beschleunigte Temperaturwechsel-, Vibrations- und Ermüdungstests an vollständig montierten Relais durch, um die tatsächliche Leistung des Gehäuses zu validieren.
A: PPS GF bietet eine deutlich höhere Wärmeformbeständigkeit und eine hervorragende chemische Beständigkeit. In Umgebungen unter der Motorhaube kommt es zu extremen Temperaturspitzen und der direkten Einwirkung aggressiver Flüssigkeiten wie Motoröl und Bremsflüssigkeit. PPS behält seine strukturelle Integrität und Dimensionsstabilität bei Temperaturen bei, bei denen PBT zu erweichen und sich zu verformen beginnt.
A: Nein. Während PP und ABS aufgrund ihrer hervorragenden Ermüdungsbeständigkeit und Kosten Standard für Innenverkleidungen und Stoßstangen von Automobilen sind, sind sie aufgrund ihrer niedrigen Schmelzpunkte und schlechten dielektrischen Eigenschaften nicht geeignet. Sie können den hohen Betriebstemperaturen elektrischer Spulen nicht standhalten oder die strengen Flammschutznormen UL 94 V-0 erfüllen, die für Relais erforderlich sind.
A: Feuchtigkeit wirkt in PA66 als Weichmacher. Wenn es Wasser aus feuchten Umgebungen aufnimmt, kommt es zu einer Dimensionsquellung des Materials, die die dichte Abdichtung beeinträchtigt. Durch die Aufnahme von Feuchtigkeit werden die elektrischen Isolationseigenschaften des Materials erheblich verringert, wodurch sich das Risiko von Kriechströmen und Kurzschlüssen erhöht.
A: Kfz-Relaisgehäuse weisen typischerweise eine Glasfaserverstärkung von 30 % bis 40 % auf. Dieses spezifische Beladungsverhältnis sorgt für die optimale Balance und maximiert die mechanische Steifigkeit und die Dimensionsstabilität bei hohen Temperaturen, während gleichzeitig akzeptable Schmelzflusseigenschaften für das Spritzgießen komplexer, dünnwandiger Geometrien erhalten bleiben.
A: Elektrische Komponenten in Kraftfahrzeugen erfordern unbedingt die Entflammbarkeitsklasse UL 94 V-0, um die Ausbreitung von Feuer im Falle eines elektrischen Kurzschlusses zu verhindern. Materialien wie Polyphenylensulfid sind von Natur aus flammhemmend. Polymere wie PBT erfordern spezielle flammhemmende Additive, um die Konformität zu erreichen, was ihre mechanischen und Verarbeitungseigenschaften verändert.
A: Verzug wird hauptsächlich durch anisotrope Schrumpfung verursacht. Beim Spritzgießen richten sich Glasfasern nach dem Fluss des geschmolzenen Kunststoffs aus. Wenn das Teil abkühlt, schrumpft es entlang der Faserrichtung weniger und quer dazu stärker. Durch diese unterschiedliche Abkühlung und Schrumpfung entstehen innere Spannungen, die das Endteil verzerren.


